广州画册印刷跟单怎么做?跟印流程与收货检查
设计稿确认完只是走完一半,画册真正成型是在印厂那几天。画册印刷跟单 跟不上,常见的结局是颜色偏了、数量少了、装订错了,等发现问题时纸张已经用完。跟单不难,难在知道哪几个节点必须到场、哪几项必须留证据。
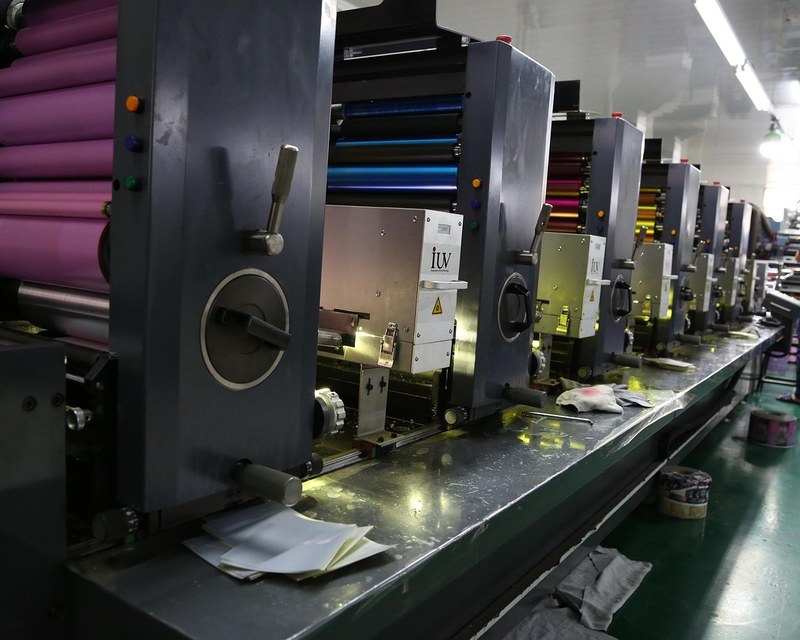
图:画册印刷过程中需要现场确认的节点
一、跟单到底跟哪三件事
很多人以为跟单就是催进度,其实进度只是其中一项。完整的画册印刷跟单 要盯住三件事,缺一件都可能翻车。
1、进度
每个环节什么时候开始、什么时候结束,卡在哪一步。进度失控通常不是因为印厂慢,而是前面的确认环节反复。
2、质量
颜色、套印、裁切、装订,每一项都有对应的检查时点。错过时点再改,成本会翻好几倍。
3、交付
数量、包装、送货时间、送货地点。这几项在合同里写清楚,验收时才有依据。
二、跟印流程的六个节点
从下单到出货,画册印刷要经过六个节点,每个节点的确认内容不一样。
| 节点 | 主要动作 | 谁该到场 | 关键确认项 |
|---|---|---|---|
| 1 下单 | 提交文件与工艺单 | 设计方 | 文件版本、工艺参数 |
| 2 拼版打样 | 拼大版、出蓝纸或数码样 | 设计方 + 客户 | 折页顺序、出血、颜色 |
| 3 印刷 | 上机印刷、抽检 | 客户或跟单人 | 首件签样、墨色稳定 |
| 4 后道 | 覆膜、烫金、UV、压痕 | 跟单人 | 工艺位置、表面效果 |
| 5 装订 | 折页、配页、胶装或骑马钉 | 跟单人 | 页序、书脊、牢固度 |
| 6 出货 | 点数、包装、配送 | 客户 | 数量、包装、外观 |
1、签样是分水岭
第 3 个节点最重要。首件印出来签字确认之后,整批就按这个标准印。没签样直接开印,后面颜色有偏差很难说清责任。签样时最好在标准光源下看,别在印车间的暖光灯下判断。
2、后道工艺最容易返工
覆膜起泡、烫金偏位、UV 错层,多数出在这一步。跟单人要在后道开始前把位置和范围再确认一遍,别等做完再挑毛病。工艺怎么选、哪些组合容易出问题,画册印刷工艺里有更细的对照。
三、印刷进度怎么盯
催得太勤,印厂反感;催得太松,交期失控。合理的方式是按节点问,而不是每天问「好了没」。
1、按节点设置提醒
下单当天确认文件收到,打样完成约看样时间,印刷前一天确认上机时间,后道结束当天约验货。四个时间点定下来,前面就不用反复催。
2、要现场照片或短视频
上机时的首件、后道完成后的成品、装订后的书脊,各要一张照片。有图有真相,出问题时有据可查。这类留证习惯,在画册印刷厂怎么选里也提到过,正规印厂不排斥客户拍样。
3、异常要当天反馈
发现颜色偏差、裁切偏移,当天提出来。拖到第二天,可能整批已经印完。反馈时给出具体位置和参照物,比笼统说「颜色不对」有效得多。这一步做得细,后面的画册印刷跟单 就轻松很多。
四、画册验货怎么验
到货不等于完事,验收这一步决定后面要不要返工。画册验货按下面五项逐条过。
1、数量
按箱点数,抽三箱拆开核对内包装数量,再乘箱数。数量不足要当场拍照并让送货人签字确认。
2、色彩
拿签样和成品对比,在自然光下看。整批之间也要互相比,避免前后墨色不一致。色差超出可接受范围,按合同条款处理。关于色差的成因,画册设计打样里讲过怎么在打样阶段提前发现。
3、装订
翻一遍全书,检查页序是否正确、有没有倒页漏页、书脊是否平直、胶装是否掉页。骑马钉的要检查钉脚位置是否压在中缝上。
4、裁切
看三面切口是否整齐,有没有毛边、连页。尺寸用尺子量,别目测。
5、包装
检查有没有磕角、受潮、压痕。运输造成的损伤属于物流责任,签收前就要提出来。
五、画册印刷跟单的常见问题
| 现象 | 常见原因 | 处理方式 |
|---|---|---|
| 颜色比设计稿暗 | 纸张吸墨、未做色彩管理 | 打样阶段用同批纸 |
| 前后批次色差 | 中途换墨或换机台 | 一次印完,不拆批 |
| 书脊文字偏移 | 书脊厚度计算有误 | 装订前核对页数与纸张 |
| 覆膜起泡 | 纸张含水率高或温度不足 | 覆膜前烘干、控制车间温湿度 |
| 数量少几十本 | 印刷损耗未计入 | 下单时加放数写进合同 |
| 到货磕角 | 包装未加护角 | 要求加护角与隔板 |
1、加放数要提前说
印刷有损耗,正常在 3%–5%,特殊工艺更高。下单时把加放数写进合同,验收才有依据。这部分费用怎么算,属于画册设计服务报价单里的常规项,签约前问清楚。
2、异地印厂怎么跟
选了外地印厂的,靠视频和照片跟单,重要节点让对方按约定角度拍摄。首件签样可以寄过来,虽然慢一两天,比整批返工划算。
延伸问答:跟单的实际问题
1、跟单需要全程守在印厂吗
不需要。签样、后道开始、验货这三个时点到场即可,其余节点电话或视频确认。
2、印厂说工期十天,实际要多久
留出缓冲。常规画册从下单到出货十到十五个工作日,遇到工艺复杂、纸张需要订货的会更久。活动用册要倒排时间。
3、出问题找设计方还是印厂
看责任归属。文件问题找设计方,印刷工艺问题找印厂。所以跟单记录要写清每个节点的确认人和确认时间。
总结:跟单跟的是节点,不是情绪
画册印刷跟单 做到位,靠的是把六个节点定下来、每处留证据。签样签清楚,后道盯到位,验货按五项过一遍,画册印出来基本不会偏离设计稿。真正让人头疼的从来不是技术问题,而是没人确认、没人留痕。

- 公司宣传册应该包含哪些内容-优诺观点 / 2025/04/22
- 画册印刷大概多少费用 / 2025/05/08
- 企业VI设计的基本原则 / 2025/05/06
- 在产品宣传册的设计中,我们应该具备什么样的良好意识 / 2025/03/26
- 企业VI形象设计的长期意义是什么? / 2025/05/14
- 企业是否有必要制作电子画册 / 2025/04/08